
Nambah output mung aji nalika kualitas film lan stabilitas produksi tetep terkendali. Kanggo produsen film LLDPE sing ditiup, kulit hiu, endapan die-lip sing terus-terusan, lan pembersihan sing kerep bisa mbatesi produktivitas sing dipikolehi saka tingkat ekstrusi sing luwih dhuwur.
Kanggo ngurangi penumpukan die lan fraktur leleh, luwih dhisik mbedakake cacat, banjur deleng reologi resin, kondisi die, suhu leleh, formulasi, lan throughput. Bantuan pangolahan polimer sing dipilih kanthi cocog bisa mbantu nalika ketidakstabilan aliran leleh utawa interaksi polimer-logam nyumbang kanggo masalah kasebut, nanging ora bisa ngganti pangopènan peralatan utawa mbenerake degradasi termal.
Pandhuan iki nerangake carane ngenali panyebab sing bisa kedadeyan, mbandhingake pendekatan korektif, lan ngevaluasiSolusi PPA bebas PFASmiturut kahanan sing ana gandhengane karo produksi.
Apa Sebab Output Ekstrusi Sing Luwih Dhuwur Bisa Nambah Masalah Pamrosesan?
Kanthi resin, geometri die, lan suhu leleh sing dijaga tetep, nambah output ekstrusi umume nambah kecepatan aliran lan tingkat deformasi liwat die. Iki bisa nambah tekanan aliran lan mindhah leleh ngluwihi jendela pangolahan sing stabil.
Nanging, output ekstrusi lan kecepatan angkut ora bisa diganti.
Nambah kecepatan angkut kanthi output ekstrusi sing tetep utamane ngganti drawdown lan kekandelan film; ora mesthi nambah aliran liwat die. Mula, pemecahan masalah kudu nyathet output ing kg/jam kanthi kapisah saka kecepatan angkut ing m/menit.
Output sing luwih dhuwur bisa nambah masalah aliran utawa deposit sing wis ana, nanging retakan leleh lan penumpukan die ora kena dianggep minangka tahapan berturut-turut saka kegagalan sing padha.
Retakan Leleh lan Penumpukan Mati: Apa Bedane?
Kulit Hiu: Distorsi Permukaan Alus
Kulit hiu umume katon minangka kekasaran sing alus lan bola-bali ing permukaan ekstrudat. Iki ana gandhengane karo deformasi sing cepet lan tegangan tarik cedhak metune die nalika lapisan permukaan saya cepet saka aliran sing diwatesi ing njero die menyang ekstrudat sing metu.
Wiwitane gumantung saka reologi resin, suhu, geometri die, lan kondisi wates.
Retakan Leleh Kotor: Ketidakstabilan Aliran sing Luwih Parah
Retakan leleh kasar nglibatake distorsi ekstrudat skala sing luwih gedhe lan bisa uga muncul saka ketidakstabilan ing njero cetakan utawa wilayah mlebune.
Iki dudu mung tahap sabanjure saka kulit hiu. Mekanisme sing dominan lan tindakan korektif sing efektif bisa uga beda-beda.
Penumpukan Die: Akumulasi Material ing Bibir Die
Penumpukan die, sing asring diarani drool die, yaiku akumulasi materi ing cedhak dalan metu die. Kontributor sing bisa uga kalebu komponen formulasi, produk degradasi, kondisi aliran lokal, lan kondisi permukaan die.
Endapan bisa luntur warnane, tuwuh, utawa copot menyang lapisan film. Endapan kasebut bisa kedadeyan kanthi utawa tanpa retakan leleh sing katon.
Implikasi praktis: permukaan film sing luwih alus ora mung mbuktekake yen tumpukan cetakan wis diatasi. Awasi loro-lorone kanthi kapisah.
Apa sing kudune dipriksa dhisik dening Tim Ekstrusi?
1. Reologi Resin lan Komposisi Campuran
Kelas LLDPE, indeks leleh, distribusi bobot molekul, jinis komonomer, lan komposisi campuran mengaruhi wektu pangolahan.
Owah-owahan ing isi LDPE, kelas mLLDPE, bahan daur ulang, utawa pemasok bisa ngowahi prilaku aliran sanajan indeks leleh nominal katon padha. Indeks leleh wae ora bisa nggambarake kanthi lengkap kinerja ekstrusi geser dhuwur.
Bandhingake formulasi saiki karo produksi stabil pungkasan sadurunge milih larutan aditif.
2. Kondisi lan Watesan Aliran Die
Priksani lambe die, keseragaman celah die, permukaan aliran, saringan, lan komponen filtrasi.
Kontaminasi, permukaan sing rusak, endapan, utawa tambahing resistensi layar bisa nyebabake stres lokal utawa tekanan sing ora stabil. Cathet ing ngendi tekanan diukur: kenaikan ing ndhuwur layar sing diblokir ora padha karo owah-owahan tekanan sing ana gandhengane karo cetakan.
PPA ora bakal ndandani cetakan sing rusak utawa mbusak panyebab kontaminasi sing terus-terusan.
3. Suhu Leleh lan Riwayat Termal sing Sabeneré
Peningkatan suhu leleh sing dikontrol bisa nyuda viskositas lan nundha sawetara ketidakstabilan permukaan. Nanging, suhu sing luwih dhuwur uga bisa nambah risiko degradasi utawa ngowahi pendinginan lan stabilitas gelembung.
Priksa suhu leleh sing nyata ing ngendi pangukuran kasedhiya, tinimbang mung ngandelake titik setel barel. Deleng wektu tinggal, wilayah stagnan, lan riwayat mati nalika perubahan warna utawa endapan nuduhake degradasi termal.
4. Aditif lan Interaksine
Agen slip, partikel antiblock, pigmen, pengisi, lan bahan liyane bisa mengaruhi dispersi, aliran, perilaku permukaan, utawa respon PPA.
Evaluasi alat bantu pangolahan ing formulasi produksi sing dimaksud. Asil resin sing resik bisa uga ora langsung ditransfer menyang film berpigmen, isi daur ulang, utawa film multilayer.
5. Output lan Kondisi Operasi
Cathet output ekstrusi, kecepatan sekrup, celah die, diameter die, suhu leleh, tekanan, rasio lapisan, lan kekandelan film.
Kanggo garis multilayer, cathet output lan dosis aditif dening extruder. Rincian iki mbantu mbedakake masalah formulasi saka owah-owahan distribusi aliran utawa kondisi operasi.
Pendekatan Umum kanggo Ngurangi Retakan Leleh lan Penumpukan Die
| Pendekatan | Ing endi bisa mbantu | Watesan penting |
| Nyetel suhu leleh | Bisa ngurangi viskositas lan nundha sawetara ketidakstabilan aliran | Panas sing berlebihan bisa nambah degradasi lan mengaruhi pendinginan |
| Ngurangi output ekstrusi | Bisa nyuda stres aliran lan mbantu ngenali watesan sing ana gandhengane karo throughput | Ngurangi produktivitas lan bisa uga ora ngatasi panyebab sing ndasari |
| Ngganti rasio resin utawa campuran | Bisa nggedhekake jendela pamrosesan sing stabil | Bisa mengaruhi mekanik, sealing, optik lan biaya |
| Resikna utawa perbaiki sistem die lan filtrasi | Ngatasi kontaminasi, endapan, lan watesan sing ana gandhengane karo peralatan | Endapan bisa kambuh maneh yen formulasi utawa panyebab termal isih ana |
| Priksa kemasan aditif | Bisa ngenali komponen sing ora kompatibel, kurang nyebar, utawa mbentuk deposit | Owah-owahan mbutuhake validasi properti film pungkasan |
| Evaluasi alat bantu pangolahan polimer | Bisa mbantu ngontrol retakan leleh lan masalah penumpukan die tartamtu | Mbutuhake kimia, dosis, lan kondisi uji coba sing cocog |
Pilih tindakan korektif miturut cacat sing diamati. Nambah dosis PPA dudu respon sing bisa dipercaya kanggo saben kenaikan tekanan utawa deposit die.
Kepiye PPA Bebas PFAS Bisa Ndhukung Ekstrusi Film sing Ditiup?
Gumantung saka kimiane, alat bantu pangolahan polimer sing bebas PFAS bisa mengaruhi interaksi polimer-logam lan prilaku aliran leleh.
Ing formulasi sing cocog, iki bisa mbantu:
• Mbusak retakan leleh sing wis ana utawa tundha wiwitane nalika output mundhak.
• Kurangi tekanan die ing kondisi perbandingan sing dikontrol.
• Watesi jinis akumulasi die-lip tartamtu.
• Ndhukung jendhela ekstrusi sing luwih amba lan stabil.
Asil kasebut ora otomatis utawa identik ing teknologi bebas PFAS.
Sawetara sistem mbutuhake periode pengondisian sadurunge respon sing stabil berkembang. Komposisi resin, panggunaan PPA sadurunge, dosis, riwayat die, lan kondisi pangolahan bisa mengaruhi wektu sing dibutuhake.
Evaluasi sing migunani kudu mbedakake prilaku pengkondisian awal saka kinerja kondisi ajeg.
Prosedur Transisi lan Uji Coba PPA Bebas PFAS sing Praktis
Langkah 1: Nemtokake Baseline sing Bisa Diukur
Cathet campuran resin, struktur lapisan, tingkat PPA saiki, dosis saben lapisan, output, suhu leleh, tekanan, lan kekandelan film.
Dokumentasikake retakan leleh nggunakake metode inspeksi sing konsisten. Cathet endapan die-lip kanthi kapisah, kalebu lokasi, tampilan, lan wektu wiwit pembersihan pungkasan.
Langkah 2: Setuju babagan Prosedur Transisi
Sisa fluoropolimer PPA utawa alat bantu pangolahan liyane bisa mengaruhi asil uji coba awal.
Priksa maneh sisa-sisa saka extruder, die, feeder, lan reclaim streams. Gunakake prosedur transisi utawa purging sing disepakati supplier sing cocog kanggo peralatan lan formulasi.
Aja nganggep yen film sing resik sacara visual sawise ganti nduduhake kinerja independen PPA anyar.
Langkah 3: Kenalake Dosis Uji Coba sing Disaranake
Gunakna tingkat evaluasi khusus produk sing wis disepakati karo tim teknis.
Sawetara prosedur bisa uga nggunakake tingkat pengkondisian awal sing luwih dhuwur banjur dosis ajeg sing luwih murah. Prosedur kasebut kudu dianggep minangka rekomendasi khusus formulasi, dudu resep universal.
Ing koekstrusi, sebutna apa dosis nuduhake lapisan individu utawa total film.
Langkah 4: Njaga Titik Operasi sing Dikendalikake
Jaga output, suhu, lan variabel liyane sing relevan kanthi ajeg nalika respon berkembang.
Yen ana owah-owahan sing perlu kanggo keamanan utawa kualitas produk, cathet wae. Aja nyetel sawetara setelan bebarengan, amarga iki ndadekake asil angel diinterpretasikake.
Langkah 5: Ukur Respon Sajrone Wektu
Trek:
• Wektune kanggo ngresiki sebagian lan rampungake retakan leleh.
• Tekanan ing lokasi pangukuran sing konsisten.
• Beban torsi utawa motor.
• Akumulasi die-lip sajrone periode operasi sing ditemtokake.
• Penampilan film, konsistensi gauge, lan stabilitas gelembung.
Wektu pembersihan sing cendhak bisa uga nuduhake respon leleh-retak, nanging bisa uga ora cukup suwe kanggo netepake interval pembersihan sing bisa dipercaya.
Langkah 6: Validasi Kualitas lan Konversi Film
Priksa kabut, gel, sealing, lan proses hilir sing ana gandhengane karo aplikasi kasebut, kalebu pencetakan lan laminasi.
Peningkatan pangolahan wae ora cukup yen film kasebut ora memenuhi syarat konversi utawa panggunaan pungkasan.
Langkah 7: Optimalake Dosis lan Output kanthi Kapisah
Sawisé stabil, optimalake dosis kanthi langkah-langkah sing dikontrol. Evaluasi output sing luwih dhuwur kanthi kapisah supaya efek saben owah-owahan tetep jelas.
Yen panghematan energi minangka tujuan, ukur energi saben unit output sing bisa ditampa, kayata kWh/kg, ing wates peralatan sing wis ditemtokake. Torsi utawa arus sing luwih murah wae ora bakal nemtokake konsumsi energi spesifik sing luwih murah.
Milih PPA Bebas PFAS SILIMER kanggo Film Tiup PE
SILIKE ngembangakeSolusi PPA bebas PFAS SILIMER kanggo ekstrusi film PE.
Masterbatch PPA SILIMER 9301 tanpa PFASbisa dievaluasi minangka pilihan sing siap digunakake kanggo pangolahan film PE sing ditiup.
Yen campuran resin utawa kahanan operasi mbutuhake solusi sing beda, tim teknis SILIKE bisa uga nyaranake kelas liyane, kayata masterbatch aditif pangolahan bebas fluor SILIMER 9401A, sawise nliti aplikasi kasebut.
Seleksi kudu nimbang:
• Tingkatan resin lan rasio campuran.
• Bantuan lan dosis pangolahan sing wis ana.
• Struktur lapisan film lan alokasi aditif.
• Target output lan kondisi operasi.
• Prilaku leleh-retak lan numpuk-munggah nalika mati.
• Syarat-syarat nyetak, laminasi, lan penyegelan.
JelajahiMasterbatch PPA bebas SILIKE PFASkanggo ngrembug pilihan kanggo formulasi sampeyan.
Perbandingan sing paling migunani yaiku uji coba terkontrol marang formulasi saiki, nggunakake kondisi operasi lan kriteria panrima sing konsisten.
Data Tes Internal SILIKE:PPA Bebas PFAS SILIMER kanggo Ekstrusi Film sing Ditiup
Evaluasi komparatif PPA bebas PFAS ing ekstrusi film blown LDPE lan mLLDPE kanggo pangurangan fraktur leleh, torsi, lan konsumsi energi.
Wawasan:
PPA bebas PFAS seri SILIKE SILIMER ora mung ngurangi penumpukan die (irisan die) lan ngatasi kinerja fraktur leleh (kulit hiu) nanging uga ningkatake efisiensi pemrosesan sakabèhé.
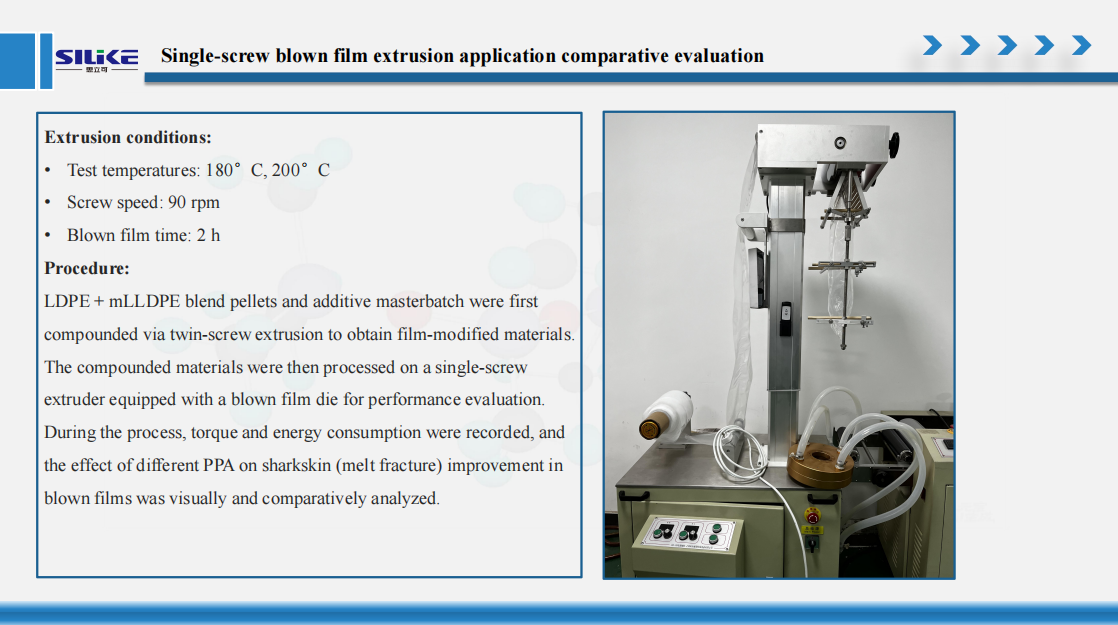
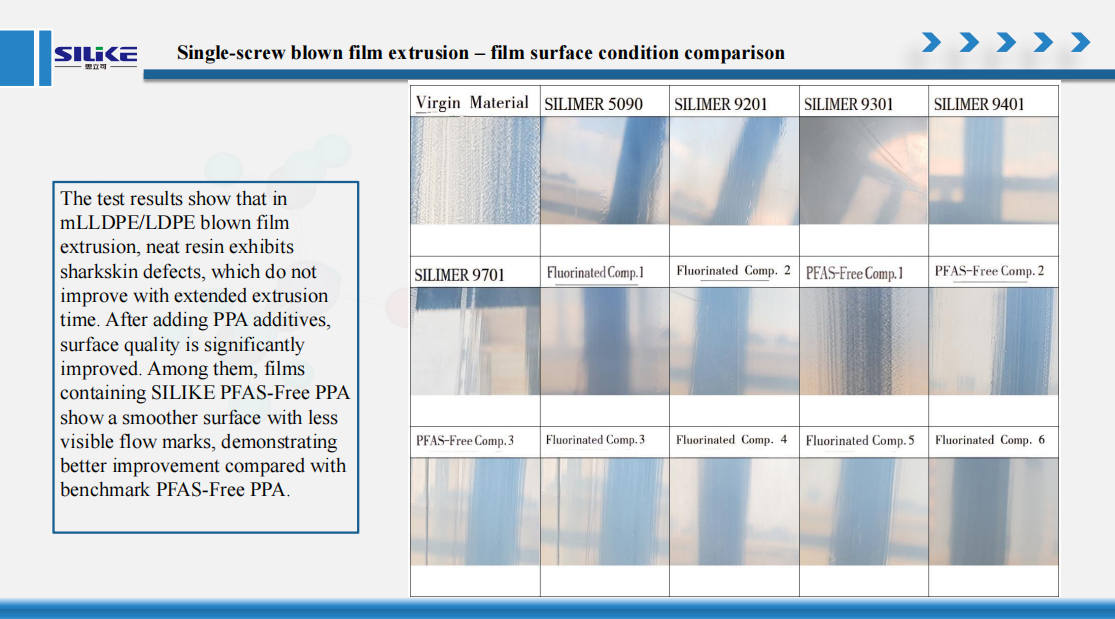
Cathetan:Asil sing dituduhake ing ndhuwur minangka temuan pilihan saka evaluasi ekstrusi film tiup internal SILIKE. Kinerja gumantung saka kondisi formulasi lan pangolahan. Kanggo data uji lengkap, kondisi uji rinci, lan pandhuan babagan milih PPA bebas PFAS SILIMER sing cocog kanggo aplikasi sampeyan, hubungi tim teknis SILIKE.
Pitakonan sing Kerep Ditakoni
Apa suhu ekstrusi sing saya mundhak bisa ngilangi kulit hiu?
Iki bisa nyuda viskositas lan nundha utawa nyuda kulit hiu ing sawetara kahanan. Nanging, pangaturan suhu nduweni watesan lan bisa nyebabake masalah degradasi utawa pendinginan. Deleng resin, geometri die, lan output bebarengan karo suhu.
Apa kecepatan angkut sing luwih dhuwur nyebabake retakan leleh?
Ora mesthi. Kanthi output ekstrusi sing tetep, kecepatan angkut sing luwih dhuwur utamane ngganti drawdown lan kekandelan. Risiko retak leleh luwih ana hubungane langsung karo aliran leleh liwat die lan tekanan deformasi sing ana gandhengane.
Apa tumpukan die lan retakan leleh iku masalah sing padha?
Ora. Retakan leleh iku ora stabil aliran; penumpukan die yaiku akumulasi bahan ing lambe die. Kabeh mau bisa kedadeyan bebarengan, nanging saben-saben mbutuhake diagnosis lan pamriksan kinerja dhewe.
Apa output kudu dikurangi nalika miwiti uji coba PPA bebas PFAS?
Ora kanthi otomatis. Titik operasi sing dikontrol mbantu ngevaluasi prilaku pengondisian. Pangurangan output bisa uga cocog yen saluran kasebut ana ing njaba jendela operasi sing aman utawa bisa digunakake, nanging kudu didokumentasikake minangka variabel uji coba sing kapisah.
Pira suwene wektu sing dibutuhake kanggo ngondisikake PPA?
Ora ana wektu sing universal. Kimia produk, dosis, resin, riwayat peralatan, lan kondisi operasi kabeh penting. Cathet respon saka wektu ke wektu lan gunakake jendela evaluasi sing disepakati karo pemasok.
Apa siji kelas PPA bisa digunakake ing saben formulasi PE?
Kinerja bisa beda-beda ing antarane campuran LDPE, LLDPE lan mLLDPE, kemasan aditif, lan struktur multilayer. Pilih kelas kanggo aplikasi sing nyata lan konfirmasi liwat pengujian.
Dudutan
Ngurangi penumpukan die lan retakan leleh ing ekstrusi film tiup LLDPE diwiwiti kanthi ngenali cacat lan kemungkinan panyebabe.
Output sing luwih dhuwur bisa nambah tekanan aliran, nanging endapan die uga bisa nglibatake degradasi, komponen formulasi utawa kondisi peralatan. PPA bebas PFAS bisa dadi bagean sing migunani saka solusi nalika dipilih lan dievaluasi ing konteks proses sing luwih jembar.
Tujuane ora mung maca tekanan sing luwih murah utawa film sing luwih alus sementara. Iki minangka jendela operasi sing bisa diulang sing nggabungake kualitas film sing bisa ditampa, deposit sing bisa diatur, lan konversi hilir sing bisa dipercaya.
Rembugen Uji Coba PPA Bebas PFAS kanggo Jalur Film Tiup LLDPE Sampeyan
Apa retakan leleh utawa endapan die-lip mbatesi output produksi sampeyan?
Nuduhake tingkat resin, struktur campuran lan lapisan, PPA lan dosis saiki, output ekstrusi, profil suhu, bacaan tekanan, lan pengamatan cacat. Kalebu syarat pencetakan, laminasi, utawa penyegelan sampeyan.
Tim aplikasi SILIKE bisa mbantu ngenali PPA bebas PFAS SILIMER sing cocog lan menehi rekomendasi prosedur uji coba sing dikontrol kanggo lini sampeyan.
Situs web: www.siliketech.com
Email: amy.wang@silike.cn
Seluler / WhatsApp:+86-15108280799
Wektu kiriman: 04-Sep-2026


